|
Désignation
|
Commentaires
|
Supports
|
Flux
ALPHA A83 |
Flux mousseux à base colophane liquide. Très bon mouillage et excellente capillarité. Répond aux diverses exigences des procédés d’étamage au bain statique. Le flux ALPHA A83 correspond au type CA de la norme NF-C-90550 |
Convient pour cuivre, nickel, laiton, argent. |
Diluant
ALPHA 425 |
La température élevée autour des bains de flux provoque inévitablement une évaporation de l’alcool contenu dans les flux. Afin de garder la dilution initiale, il est conseillé d’ajouter régulièrement du diluant. On peut utiliser un densimètre afin de doser correctement le produit |
En couple avec le flux ALPHA A83. |
Flux
ALPHA SLS 65 |
Flux organique no-clean, spécialement conçu pour des applications process à la vague et masques en sérigraphie. Aucun nettoyage requis après brasage. |
Convient pour cuivre, nickel, laiton, argent. |
Flux
WBF320S |
Flux organique base mixte (eau-alcool) sans COV, à faible extrait sec, sans nettoyage. |
Convient pour cuivre, nickel et laiton. |
Flux
RADSOL T208C |
Flux base eau, résidus non corrosifs. Ce flux a d’abord été élaboré pour le brasage par immersion, mais il peut être également appliqué au pinceau à condition toutefois que son degré d’inflammabilité soit pris en compte |
Convient au traitement du cuivre, du laiton, du bronze, des aciers étamés ou brasés, du nickel et de la plupart de ses alliages, de l’or et de l’argent. |
Flux
RADSOL 701 |
Flux base eau, résidus non corrosifs, nettoyage des résidus à l’eau. Élaboré pour le brasage manuel et le brasage par immersion. Excellente mouillabilité, bonne pénétration dans les joints. Il peut être dilué avec de l’eau selon l’utilisation finale |
Convient au traitement du cuivre, laiton, bronze, des aciers étamés ou brasés, du nickel et de la plupart de ses alliages, de l’or et de l’argent. |
Flux
RADSOL 2101 |
Flux aqueux, résidus non corrosifs, nettoyage après brasage à l’eau. Ce flux a d’abord été élaboré pour le brasage par immersion des radiateurs et échangeurs thermiques (cuisson au four des corps de radiateurs et brasage de leurs collecteurs). Il peut-être dilué avec de l’eau selon l’utilisation finale. |
Convient au traitement du cuivre, du laiton, du bronze, des aciers étamés ou brasés du nickel et de la plupart de ses alliages. |
Flux
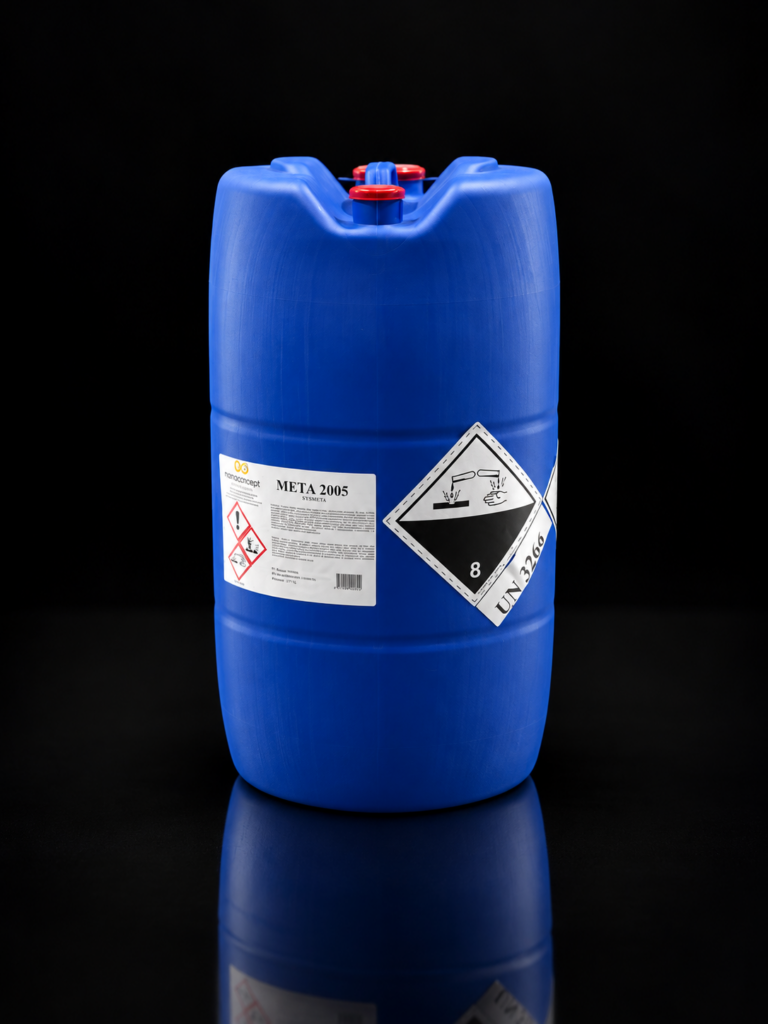
META 2005 |
Flux aqueux base chlorure de zinc, résidus corrosifs. Les pièces doivent être nettoyées après brasage. Élaboré pour le brasage manuel ou par immersion. |
Convient plus spécifiquement pour le cuivre et ses alliages. |
Flux
META 2010 |
Flux organique non corrosif, à fort pouvoir désoxydant. Les pièces restent en l’état après brasage. Brasage au four, au trempé ou à la flamme. |
Convient pour le cuivre, laiton et zinc. |
| Décalaminant DECACLINE-S |
Mélange organo-minéral acide, destiné à la préparation de la surface des métaux. Tremper la pièce à décaper dans le bain DECACLINE-S pendant plusieurs minutes (10 mn si produit pur, 20 mn si produit dilué à 50% avec de l’eau) |
Convient pour les alliages étain-plomb, le cuivre et ses alliages. |
Flux
ALUFLUX |
Flux organique réactif, légèrement pâteux, résidus non corrosifs. Ce flux enlève le film d’oxyde et permet à la soudure d’étamer la base du métal avant que le film d’oxyde ne se reforme. La température de chauffe idéale pour obtenir une bonne soudure est de 300°. Nettoyage des résidus à l’eau chaude si nécessaire. Indispensable avec soudure OTALINE. |
Convient pour souder l’aluminium et ses alliages. |
Flux
FRYSOL 60 |
Flux base chlorure de zinc, résidus corrosifs, nettoyage à l’eau chaude + acide citrique si nécessaire, puis rinçage à l’eau claire. Application au pinceau, par pulvérisation ou par immersion. Pour supprimer la pellicule d’oxyde et améliorer l’adhérence de la soudure à la surface de l’acier, il est recommandé de lui ajouter de l’acide. |
Convient pour l’inox et l’acier, avec une soudure étain / plomb, mini 60 % Sn. |
Pastilles
désoxydantes
LF |
Pastilles d’étain pur avec adjonction d’agent désoxydant (sans plomb). Réduit l’oxydation de surface du bain et rend la couche d’oxyde non élastique. Convient pour les bains d’étamage ou creusets et machines de soudage à la vague. |
NC |
Poudre
désoxydante
T010 |
Non toxique, non corrosive. Poudre qui permet d’éliminer la pellicule d’oxydes formée à la surface du bain et de maintenir ainsi la pureté et la fluidité de l’alliage. |
NC |
| Flux ZN11 |
Eau à souder base chlorure de zinc, résidus corrosifs. Nettoyage des résidus à l’eau chaude + acide citrique. Application au pinceau ou au chiffon sur les parties à assembler qui doivent être chauffées au fer à souder ou au chalumeau. |
Recommandé pour l’assemblage du zinc, feuilles, gouttières et tuyaux. Également efficace pour le soudage zinc-titane, la tôle galvanisée et le cuivre. |
Flux PC1
flacon de 250 ml
avec pinceau |
Eau à souder base chlorure de zinc, permet d’obtenir d’excellents joints de soudure grâce aux agents chimiques qui lui assurent une très bonne mouillabilité. Application au pinceau ou au chiffon. |
Recommandé pour tous métaux sauf inox et aluminium. |
Pierre
ammoniacale
160 g |
Décapant pour nettoyage des pannes de fer à souder. Elle s’utilise d’une manière très simple en frottant la panne de fer chaude sur la pierre. |
NC |
Crème
POWERFLOW
pot de 100 g |
Crème lisse, hydrosoluble, écologique, spécialement conçue pour permettre l’obtention de véritable joint métallurgique sur les installations en cuivre, laiton et alliages base étain. Aucun nettoyage préalable n’est requis. |
Convient pour le cuivre et ses alliages, le laiton, l’étain et ses alliages. |